

Одељак 3 Основни производни процес котрљајућих лежајева
Због различитих типова, структурних типова, нивоа толеранције, техничких захтева, материјала и серија котрљајућих лежајева, основни производни процес није потпуно исти.
1. Процес обраде главних делова различитих лежајева:
1. The processing process of the ferrule: The processing of the inner ring and the outer ring of the bearing is different according to the raw material or the blank form. Among them, the process before turning can be divided into the following three types. The whole processing process is: bar or tube (Some bars need to be forged, annealed, and normalized)----turning----heat treatment----grinding----finishing or polishing----parts final inspection---- Anti-rust----storage----(to be assembled>
 2. Процес обраде челичних куглица, обрада челичних куглица такође варира у зависности од стања сировина. Међу њима, процес пре фрустрирања или полирања може се поделити у следећа три типа, а процес пре топлотне обраде може се поделити на следеће две врсте, цео процес обраде је: хладно штанцање шипке или жице (неким шипкама је потребан прстен штанцање и жарење након хладног штанцања)----фрустрација, грубо брушење, меко брушење или лагана кугла----топлинска обрада- ---Тврдо брушење--Завршно брушење--Завршно брушење или млевење--Груписање завршног прегледа--Спречавање рђе, паковање--Складиштење
3. Процес обраде ваљка Обрада ваљка је различита у зависности од различитих сировина. Процес пре топлотне обраде може се поделити у следећа два типа. Цео процес обраде је: стругање шипке или прстеновање жичане шипке након хладног набијања и меког брушења ----термичка обрада---- мекана тачка на жице----спољни пречник грубог брушења---- грубо брушење лице----завршно брушење крајња страна----фино брушење спољни пречник----завршно брушење спољни пречник ----групирање завршног прегледа----превенција рђе, паковање---- складиште (да се склапају и склапају).
4. Процес обраде кавеза Процес обраде кавеза се може поделити у следеће две категорије према структури дизајна и сировинама:
(1) Лист → сечење → сечење → штанцање → обликовање и завршна обрада → кисељење или пескарење или светло на жице → завршна инспекција → спречавање рђе, паковање → складиштење (треба саставити)
(2) Процес обраде чврстог кавеза: Обрада чврстог кавеза варира у зависности од сировине или храпавости. Пре окретања, може се поделити на следећа четири празна типа. Цео процес обраде је: шипка, материјал цеви, ковање, ливење----унутрашњи пречник аутомобила, спољашњи пречник, крајња страна, искошење----бушење (или извлачење, бушење)----кисељење{{ 4}}завршна инспекција---- Заштита од рђе, паковање----складиштење (треба саставити и саставити).
Друго, процес монтаже котрљајућих лежајева:
Делови котрљајућих лежајева као што су унутрашњи прстенови, спољни прстенови, котрљајни елементи и кавези итд., након проласка прегледа, улазе у монтажну радионицу на монтажу. Процес је следећи:
Демагнетизација делова, чишћење → унутрашње и спољашње ваљање
Одељак 4 Карактеристике котрљајућих лежајева
У поређењу са клизним лежајевима, котрљајући лежајеви имају следеће предности: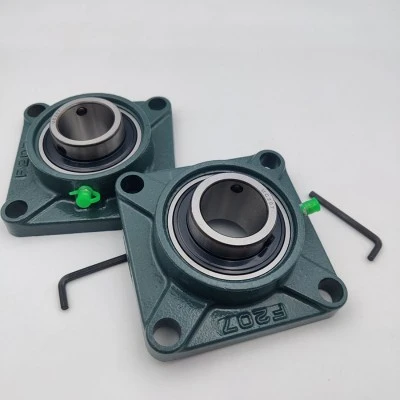
1. Коефицијент трења котрљајућег лежаја је мањи од коефицијента клизног лежаја, а ефикасност преноса је висока. Генерално, коефицијент трења клизних лежајева је 0.08-0.12, док је коефицијент трења котрљајућих лежајева само 0.001-0.005;
2. Котрљајни лежајеви су постигли стандардизацију, серијализацију и генерализацију, погодни су за масовну производњу и снабдевање и веома су погодни за употребу и одржавање;
3. Котрљајни лежајеви су направљени од челика за лежајеве и подвргавају се топлотној обради. Према томе, котрљајући лежајеви не само да имају високе механичке особине и дуг радни век, већ могу уштедети и скупе обојене метале који се користе у производњи клизних лежајева;
4. Унутрашњи зазор котрљајућег лежаја је веома мали, а прецизност обраде сваког дела је висока, тако да је прецизност трчања висока. У исто време, крутост лежаја се може повећати преднапрезањем. Ово је веома важно за прецизне машине;
5. Неки котрљајући лежајеви могу носити радијално оптерећење и аксијално оптерећење у исто време, тако да се структура носача лежаја може поједноставити;
6. Због високе ефикасности преноса и ниске производње топлоте котрљајућих лежајева, потрошња уља за подмазивање може се смањити, а одржавање подмазивања је релативно лако;
7. Котрљајни лежајеви се могу лако применити на уранијум у било којој оријентацији у простору.
Међутим, све је подељено на два, а котрљајући лежајеви имају и одређене недостатке, углавном:
1. Носивост котрљајућих лежајева је много мања него код клизних лежајева исте запремине, па је радијална димензија котрљајућих лежајева велика. Због тога се клизни лежајеви често користе у приликама које носе велика оптерећења и захтевају мале радијалне димензије и компактне структуре (као што су лежајеви радилице мотора са унутрашњим сагоревањем);
2. Вибрације и бука котрљајућих лежајева су релативно велики, посебно у каснијем периоду употребе. Због тога котрљајни лежајеви нису погодни за прилике које захтевају високу прецизност и вибрације нису дозвољене. Генерално, клизни лежајеви су бољи.
3. Котрљајни лежајеви су посебно осетљиви на стране материје као што су металне струготине. Једном када страна материја уђе у лежај, она ће генерисати повремене велике вибрације и буку, што ће такође изазвати рано оштећење. Поред тога, котрљајни лежајеви су такође склони раном оштећењу због металних инклузија и нечистоћа. Чак и ако не дође до раног оштећења, животни век котрљајућих лежајева има одређену границу. Укратко, животни век котрљајућих лежајева је краћи него код клизних лежајева.
Међутим, у поређењу са клизним лежајевима, котрљајући лежајеви имају своје предности и мане, и сваки заузима одређене применљиве прилике. Дакле, њих двоје не могу у потпуности да замене једно друго, и свако се развија у одређеном правцу и шири своје поље. Међутим, због изузетних предности котрљајућих лежајева, постоји тенденција да преовладавају они који касне. Тренутно су се котрљајући лежајеви развили у главни тип машине за подршку, а њихова примена постаје све обимнија.
